

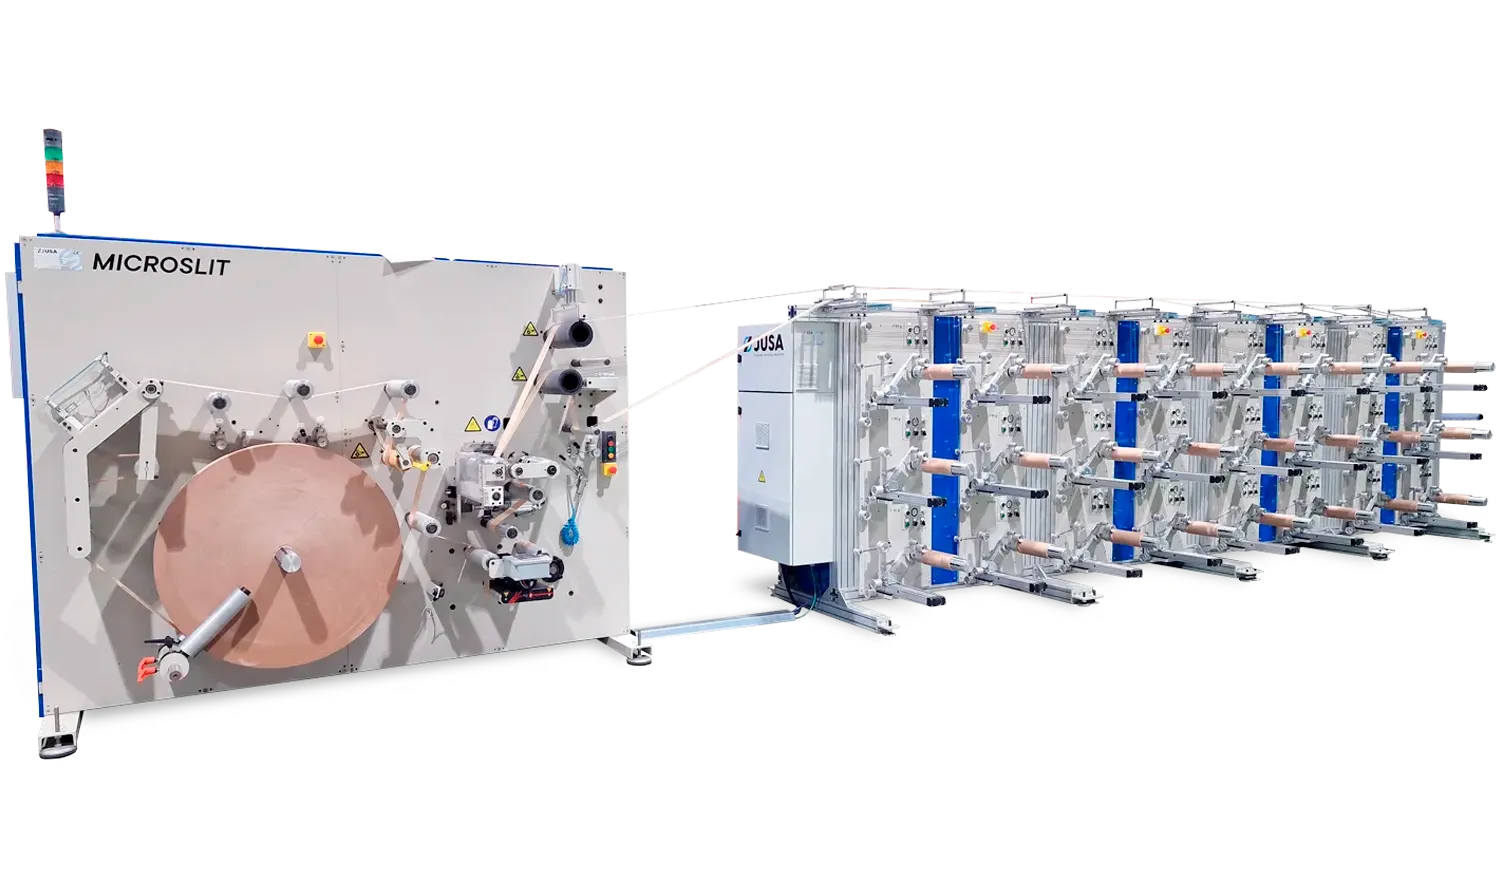

Las cortadoras rebobinadoras son equipos fundamentales en los procesos de transformación de materiales suministrados en bobina. Su función consiste en desenrollar una bobina madre y rebobinar el material en varias bobinas de menor anchura, adaptadas a las necesidades de cada proceso productivo.
Una de las principales características que diferencia unas cortadoras rebobinadoras de otras es el sistema utilizado para formar las bobinas durante el rebobinado.
Según la forma en que se transmite la fuerza necesaria para enrollar el material, podemos distinguir principalmente tres sistemas:
- Rebobinado axial o central.
- Rebobinado tangencial o superficial.
- Rebobinado combinado axial-radial.
Cada sistema tiene unas características específicas y puede resultar más adecuado para determinados materiales, diámetros de bobina y requisitos de calidad.
Por este motivo, seleccionar correctamente el sistema de rebobinado es fundamental para conseguir bobinas estables, uniformes y con la dureza adecuada.
¿Cómo funciona el rebobinado?
Durante el proceso de rebobinado, el material se desplaza desde la bobina madre hasta los diferentes núcleos sobre los que se forman las nuevas bobinas.
A medida que el material se enrolla, el diámetro de cada bobina aumenta progresivamente. Esto modifica las condiciones mecánicas del proceso y obliga a adaptar parámetros como la velocidad de giro, el par de accionamiento, la tensión y, dependiendo del sistema utilizado, la presión ejercida sobre la bobina.
El objetivo es mantener unas condiciones de rebobinado estables durante todo el ciclo y conseguir una bobina final con la geometría, tensión y dureza requeridas.
La principal diferencia entre los sistemas de rebobinado se encuentra precisamente en cómo se transmite la fuerza necesaria para formar la bobina.
Tipos de rebobinado
1. Rebobinado axial o central
En el rebobinado axial, también denominado rebobinado central, el movimiento necesario para formar la bobina se transmite principalmente a través del eje o mandril sobre el que se enrolla el material.
El eje de rebobinado está accionado y transmite directamente el par al núcleo. El sistema de control adapta la velocidad y el par a medida que aumenta el diámetro de la bobina.
Este sistema permite controlar de forma precisa las condiciones de formación de la bobina y es una solución muy versátil para diferentes materiales.
¿Para qué se utiliza?
El rebobinado axial puede utilizarse en una amplia variedad de aplicaciones, entre ellas:
- Films plásticos.
- Films multicapa.
- Laminados.
- Materiales para packaging flexible.
- Papel.
- Aluminio.
- Materiales adhesivos.
- Materiales técnicos.
La configuración concreta debe adaptarse a las características del material y a las dimensiones de las bobinas que se desean obtener.
Principales ventajas
Entre sus principales características destacan:
- Control directo del par aplicado a la bobina.
- Buen control de la tensión durante el rebobinado.
- Adaptabilidad a diferentes materiales y formatos.
- Posibilidad de controlar la dureza de la bobina.
- Amplia variedad de configuraciones de accionamiento.
Ejes diferenciales
Cuando se forman varias bobinas simultáneamente sobre un mismo eje pueden existir pequeñas diferencias de espesor entre las diferentes bandas.
Estas diferencias hacen que algunas bobinas alcancen un diámetro ligeramente distinto de otras.
Los ejes diferenciales permiten compensar estas diferencias y facilitar que cada bobina pueda adaptarse a su propio diámetro durante el rebobinado.
Esta solución resulta especialmente interesante en determinadas aplicaciones de banda estrecha y cuando se necesita obtener bobinas uniformes.
2. Rebobinado tangencial o superficial
El rebobinado tangencial, también denominado rebobinado superficial, utiliza uno o varios rodillos motorizados que transmiten el movimiento a la superficie exterior de la bobina.
A diferencia del sistema axial, donde el accionamiento principal se transmite mediante el eje central, en el sistema tangencial la fuerza se transmite principalmente mediante el contacto entre el rodillo y la bobina.
La presión ejercida sobre la superficie y la velocidad del rodillo son, por tanto, elementos importantes para controlar la formación de la bobina.
¿Para qué se utiliza?
El rebobinado tangencial puede resultar especialmente interesante en determinadas aplicaciones de:
- Papel.
- Cartón y materiales celulósicos.
- Materiales no tejidos.
- Materiales técnicos.
- Bobinas de gran diámetro.
La elección depende de las características del material y de la calidad de bobina requerida.
En materiales sensibles a la presión o a las marcas superficiales es necesario analizar cuidadosamente la configuración del sistema.
Principales ventajas
- Transmisión del movimiento mediante la superficie de la bobina.
- Posibilidad de controlar la compactación mediante la presión de contacto.
- Adecuación para determinadas aplicaciones de grandes diámetros.
- Posibilidad de adaptar las condiciones de rebobinado a diferentes materiales.
La presión de contacto debe estar correctamente regulada. Una presión excesiva puede producir una compactación demasiado elevada o deformaciones, mientras que una presión insuficiente puede dificultar la formación estable de la bobina.
3. Rebobinado combinado axial-radial
El rebobinado combinado axial-radial integra los principios del rebobinado central y del rebobinado superficial.
La bobina recibe movimiento a través del eje central y, simultáneamente, mediante uno o varios elementos que actúan sobre su superficie exterior.
La combinación de ambos sistemas proporciona mayores posibilidades de regulación durante la formación de la bobina.
El accionamiento central permite controlar el par aplicado a través del eje, mientras que el sistema superficial puede utilizarse para controlar adicionalmente la compactación y las condiciones de contacto.
¿Para qué se utiliza?
Este sistema puede ser interesante en procesos en los que se necesita un control especialmente preciso de las características de la bobina, por ejemplo:
- Films técnicos.
- Materiales multicapa.
- Laminados.
- Papel.
- Materiales técnicos.
- Bobinas de gran diámetro.
- Aplicaciones con requisitos exigentes de dureza y estabilidad.
La mayor capacidad de regulación del sistema puede resultar útil cuando un único principio de accionamiento no permite alcanzar las condiciones de bobinado necesarias.
Principales ventajas
- Combina el accionamiento central y el superficial.
- Permite controlar el par aplicado mediante el eje.
- Permite regular la presión sobre la superficie de la bobina.
- Ofrece mayores posibilidades para controlar la compactación.
- Puede adaptarse a procesos con requisitos de bobinado exigentes.
Sin embargo, su mayor capacidad de regulación también implica una mayor complejidad mecánica y de control. Por ello, no siempre es necesario utilizar un sistema combinado.
¿Qué sistema de rebobinado es más adecuado?
No existe un sistema de rebobinado universal que sea adecuado para todos los materiales.
La elección depende principalmente de:
- Tipo de material.
- Espesor.
- Ancho de las bobinas.
- Diámetro de entrada y salida.
- Número de bobinas simultáneas.
- Velocidad de producción.
- Tensión requerida.
- Dureza de bobinado.
- Características de los núcleos.
- Nivel de automatización.
De forma general, el rebobinado axial ofrece una solución muy versátil cuando se necesita controlar directamente el par aplicado mediante el eje.
El rebobinado tangencial puede resultar especialmente interesante cuando se necesita utilizar la superficie de la bobina para transmitir el movimiento y controlar su compactación.
El rebobinado axial-radial permite combinar ambas posibilidades y puede utilizarse cuando el proceso requiere un control más completo de la formación de la bobina.
La selección definitiva debe realizarse siempre teniendo en cuenta las características concretas del material y del producto final.
La importancia del control de tensión
Independientemente del sistema utilizado, el control de la tensión es uno de los factores fundamentales durante el rebobinado.
Una tensión excesiva puede provocar estiramientos, deformaciones o variaciones dimensionales, especialmente en materiales sensibles.
Por el contrario, una tensión insuficiente puede generar arrugas, desplazamientos entre capas o bobinas poco estables.
Por este motivo, el sistema de control debe mantener la tensión dentro de los valores adecuados durante todo el proceso, adaptándose a las variaciones de diámetro que se producen durante la formación de la bobina.
La dureza de la bobina
Además de la tensión, es necesario controlar la dureza o compactación de la bobina.
Una bobina demasiado blanda puede deformarse durante su manipulación, almacenamiento o transporte.
Una bobina excesivamente dura puede provocar problemas en materiales sensibles o dificultar determinados procesos posteriores.
El sistema de rebobinado debe permitir ajustar estos parámetros de acuerdo con las características del material y con las necesidades del cliente final.
Diámetro y productividad
El diámetro de las bobinas finales también influye en la selección del sistema de rebobinado.
A medida que aumenta el diámetro, cambian las condiciones de funcionamiento del sistema y es necesario adaptar los parámetros de control.
Por otro lado, la productividad de una cortadora rebobinadora no depende únicamente de su velocidad máxima.
También deben considerarse:
- Tiempo de carga de la bobina madre.
- Preparación de los núcleos.
- Cambios de formato.
- Descarga de las bobinas terminadas.
- Tiempos de ajuste.
- Cambios de bobina.
- Paradas de producción.
Por este motivo, para comparar diferentes máquinas es más útil analizar la producción real del proceso que fijarse únicamente en los metros por minuto que puede alcanzar el equipo.
Automatización del rebobinado
El nivel de automatización también debe adaptarse a las necesidades de producción.
Dependiendo de la configuración de la máquina, pueden incorporarse sistemas para:
- Control automático de tensión.
- Control del diámetro de las bobinas.
- Ajuste automático de parámetros.
- Posicionamiento automático.
- Cambio automático de bobinas.
- Doble torreta.
- Descarga automática.
- Gestión de recetas de producción.
Una mayor automatización puede reducir los tiempos improductivos y facilitar la repetibilidad del proceso, especialmente cuando se realizan numerosos cambios de formato.
Sin embargo, la automatización debe dimensionarse de acuerdo con el volumen real de producción para evitar una inversión innecesariamente elevada.
Cómo elegir una cortadora rebobinadora
Antes de seleccionar una máquina es importante analizar conjuntamente el material, los formatos de entrada y salida y los objetivos de producción.
Los principales datos que debe conocer el fabricante son:
- Tipo de material.
- Espesor.
- Ancho máximo de la bobina madre.
- Anchos de las bobinas finales.
- Diámetro máximo de entrada.
- Diámetro final.
- Número de bobinas simultáneas.
- Velocidad de producción.
- Tensión y dureza requeridas.
- Dimensiones de los núcleos.
- Nivel de automatización.
A partir de estos parámetros puede determinarse qué sistema de rebobinado resulta más adecuado y qué configuración mecánica y de control necesita la máquina.
Cuando el proceso requiere además preparar los núcleos de cartón en diferentes medidas, la instalación puede complementarse con cortadoras de mandriles para mantener un suministro continuo de tubos preparados para la producción.
Evitar una máquina sobredimensionada
Una cortadora rebobinadora debe estar dimensionada de acuerdo con las necesidades reales de producción.
Una máquina con prestaciones muy superiores a las necesarias puede incrementar innecesariamente la inversión, la complejidad del equipo y los costes de mantenimiento.
Por otro lado, una máquina demasiado limitada puede impedir futuros aumentos de producción.
La solución adecuada debe encontrar un equilibrio entre:
- Inversión inicial.
- Productividad.
- Flexibilidad.
- Automatización.
- Calidad de las bobinas.
- Posibilidad de crecimiento futuro.
Para definir correctamente estos parámetros, puede ser útil realizar un estudio previo del material, los formatos, los volúmenes de producción y los objetivos futuros de la línea mediante servicios de consultoría industrial.
Una configuración de rebobinado para cada proceso
El sistema de rebobinado tiene una influencia directa sobre la forma en que se desarrolla y se controla la formación de las bobinas.
- El rebobinado axial utiliza el eje central para transmitir el movimiento y ofrece una solución versátil para numerosas aplicaciones.
- El rebobinado tangencial utiliza la superficie de la bobina para transmitir el movimiento y permite controlar la formación mediante el contacto y la presión.
- El rebobinado axial-radial combina ambos principios para disponer de mayores posibilidades de regulación cuando las características del proceso lo requieren.
La elección correcta dependerá siempre del material, los diámetros de bobina, la tensión, la dureza requerida, la productividad y el nivel de automatización.
Analizar estos factores antes de definir la máquina permite diseñar una cortadora rebobinadora adaptada al proceso, mejorar la estabilidad de producción y obtener bobinas finales más uniformes y de mayor calidad.
Preguntas frecuentes sobre los sistemas de rebobinado
¿Qué es una rebobinadora axial?
Es una máquina en la que el movimiento necesario para formar la bobina se transmite principalmente mediante el eje o mandril central. Permite controlar directamente el par aplicado durante el rebobinado.
¿Qué es una rebobinadora tangencial?
Es una máquina en la que el movimiento se transmite principalmente mediante el contacto de un rodillo con la superficie exterior de la bobina. La presión de contacto es uno de los parámetros utilizados para controlar la formación de la bobina.
¿Qué es una rebobinadora axial-radial?
Es una máquina que combina el accionamiento mediante el eje central con un sistema de transmisión superficial. Permite controlar conjuntamente el par aplicado mediante el eje y la acción ejercida sobre la superficie de la bobina.
¿Qué sistema de rebobinado es mejor?
No existe un sistema que sea mejor para todas las aplicaciones. La elección depende del material, los diámetros, la tensión, la dureza requerida y las condiciones de producción.
¿Para qué sirven los ejes diferenciales?
Permiten compensar pequeñas diferencias de diámetro entre las bobinas que se forman simultáneamente sobre un mismo eje, facilitando un rebobinado más uniforme.
¿Por qué es importante controlar la dureza de la bobina?
Porque una bobina demasiado blanda puede deformarse durante su manipulación o transporte, mientras que una excesivamente dura puede generar problemas durante procesos posteriores o en materiales sensibles.
¿La velocidad máxima determina la productividad?
No. La productividad real depende también de los tiempos de carga, descarga, cambios de formato, ajustes y otras operaciones realizadas durante el ciclo de producción.
¿Qué información necesita un fabricante para definir una cortadora rebobinadora?
Principalmente el tipo de material, espesor, ancho y diámetro de la bobina madre, dimensiones de las bobinas finales, número de bobinas simultáneas, velocidad de producción, tensión, dureza de bobinado, dimensiones de los núcleos y nivel de automatización requerido.